图谱
AI 结构化解析
GB/T 41856.2 2022 无损检测 工业内窥镜目视检测 第 2 部分: 图谱
Non-destructive testing—Industrial endoscopy visual testing—Part 2: Atlas
发布日期
2022-10-12
实施日期
2022-10-12
替代标准
—
解析引擎
v3.4
适用范围
本文件规定了工业内窥镜(以下简称内窥镜)目视检测发现的各类缺欠的图谱特征。本文件适用于采用内窥镜参考图谱,评价工业产品的金属或非金属零部件的内部结构、内表面形貌特征,以及间接目视的表面缺欠等。
0 参数限值
0 试验方法
0 计算公式
0 术语
0 约束
0 引用
解析版本
AI 问答
术语
限值速查
限值判定
试验方法
计算公式
约束条件
引用标准
能力表述
质检复核
缺欠图谱
未抽取到术语。
项目
限值 / 检出限 / 定量限
单位
出处
本标准为方法/管理类标准,无数值限值指标表;检出限、精密度等要求见「试验方法」「约束条件」页签
检测结果限值判定(演示)
判定逻辑:测定结果与限值直接比对(未含测量不确定度保护带),正式报告请按 ILAC-G8 / 标准原文复核。
检测项目
测定结果
就这本标准问我
看完方法,直接落成原始记录:自动带出检测要求与质控核查项,录读数自动计算判定,可导出活公式 Excel
本标准为限量/产品类标准,未单独抽取试验方法。
公式已就位——生成原始记录后,这些公式将变成 Excel 里的活公式,改读数自动重算重判
未抽取到计算公式。
标准中"施加在执行过程与条件上的要求"(C1 环境 / C4 样品 / C6 质控 / C7 条件限值 / C8 适用范围 / C9 过程参数),是原始记录模板与自动核查的数据源。
未抽取到约束条件。
未抽取到引用标准。
不直接构成认可能力认可领域:未识别
本标准为图谱,属管理/基础/参考类文件,不直接构成检测能力;CNAS 能力范围中无需为其单列检测能力条目。
解析模型与复核模型对以下关键数值意见不一。
点击您认可的一侧卡片即可投票,多数人的意见即最终结论;每项仅可投一次,首次投票 +2 LP。
已定案项目会在正文对应位置标注 ⚖,悬停可见两模型的分歧详情。
复核项加载中…
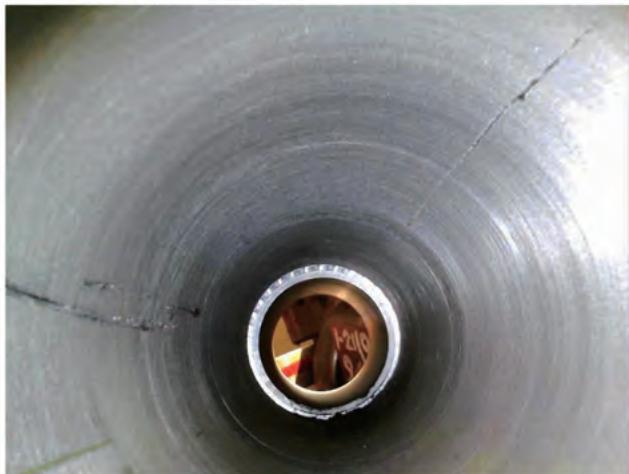
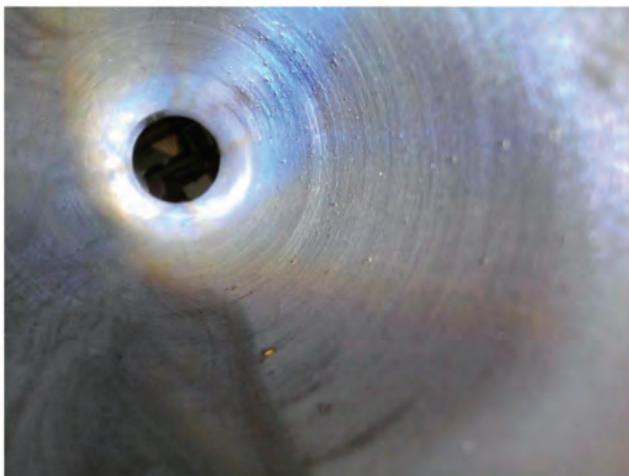
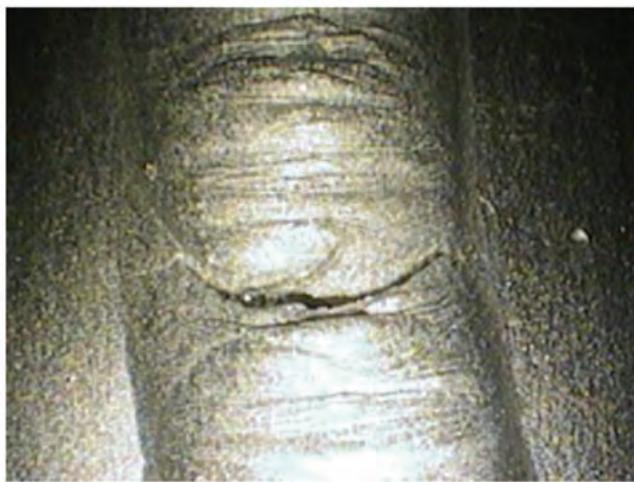
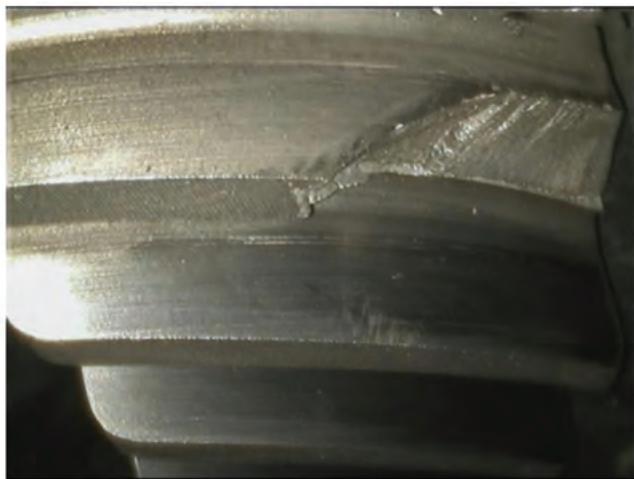
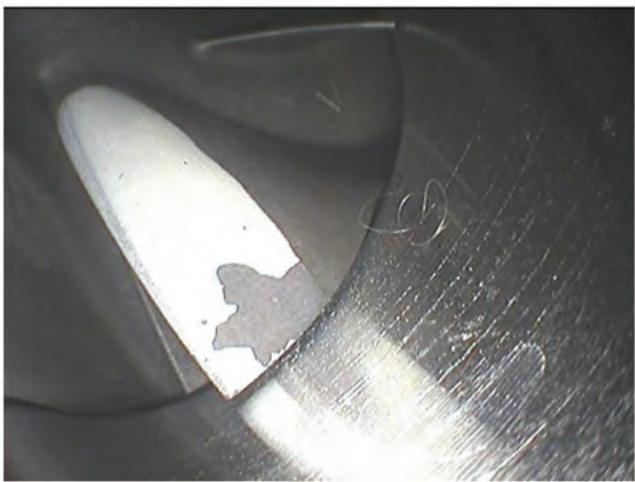
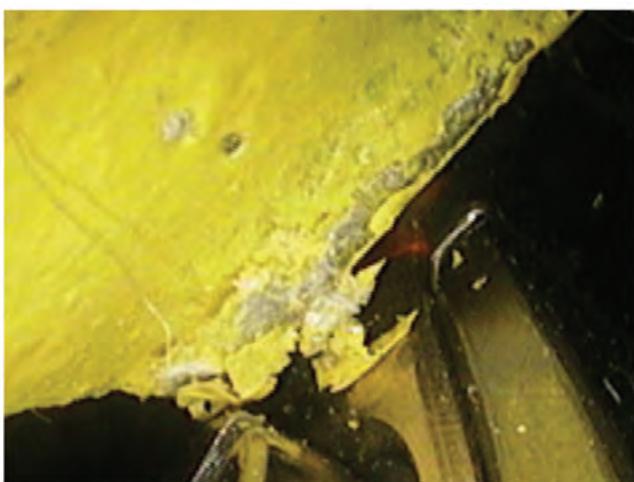
本标准为图谱类:共 34 个缺欠类型条目,其中 69 张原文图谱已对齐到条目(缩略图点击查看原图)。图谱为识别缺欠类型的对照基准。原材料(10)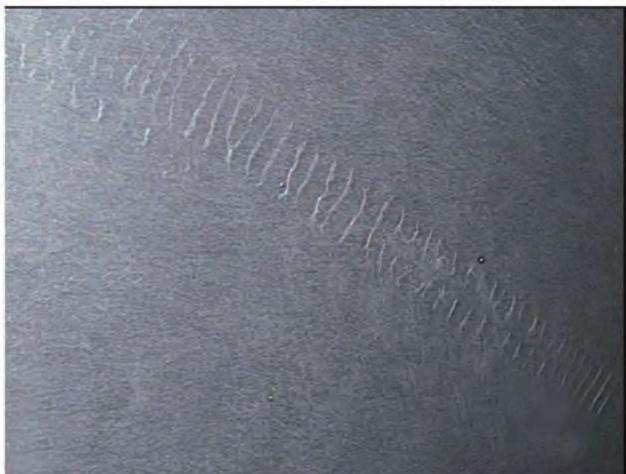
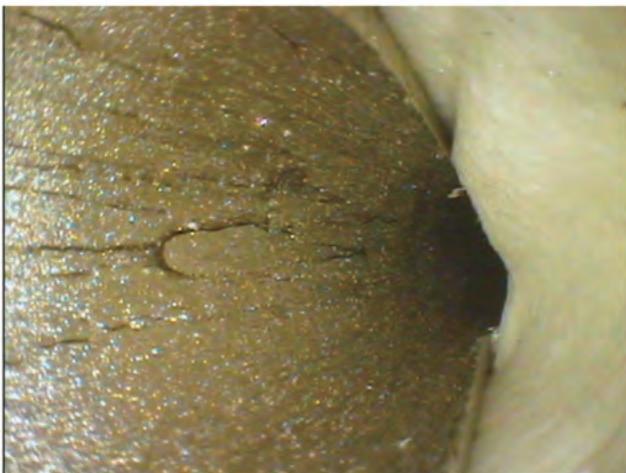
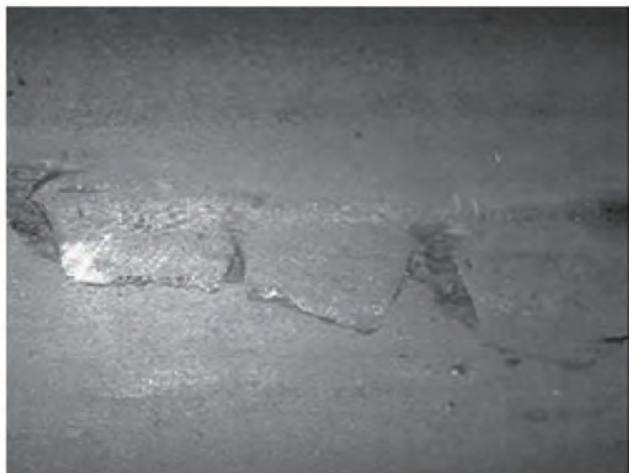
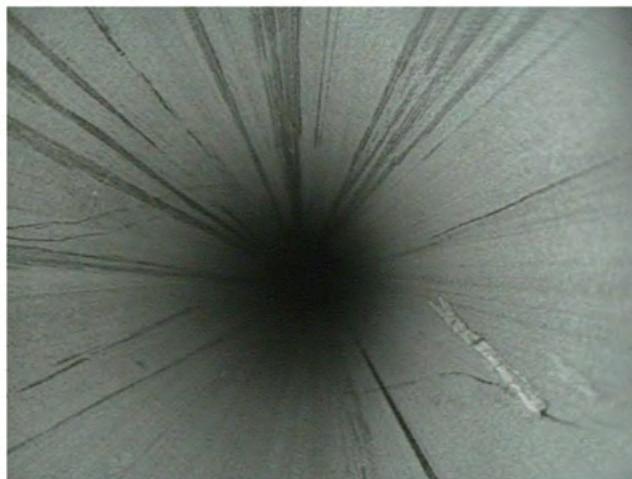
 机加件(11)
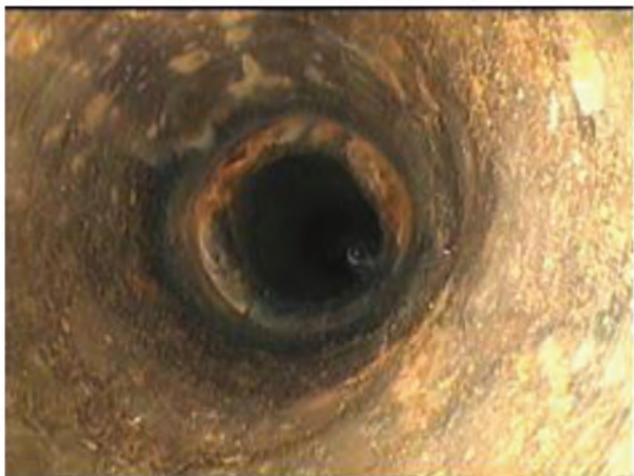
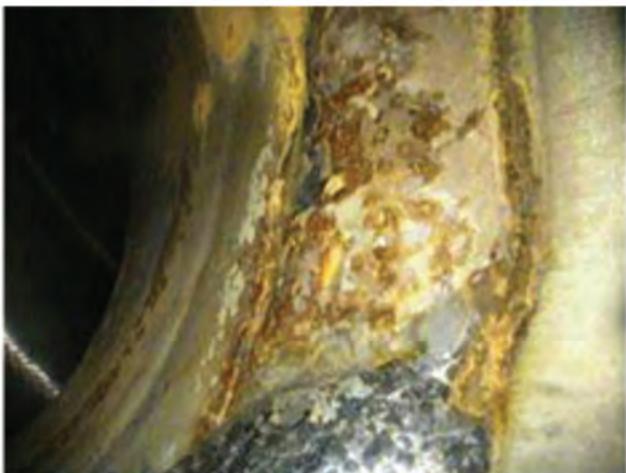
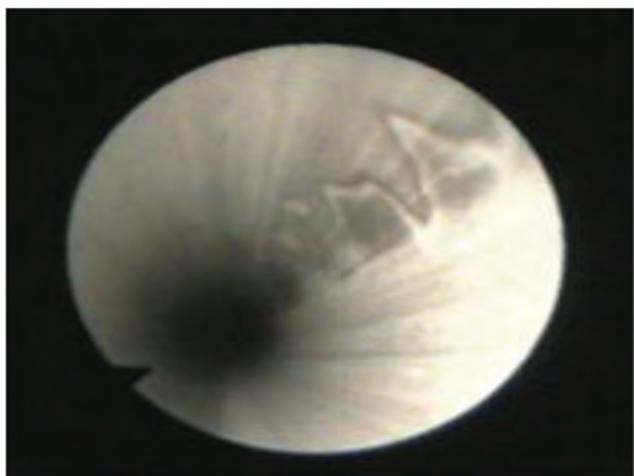
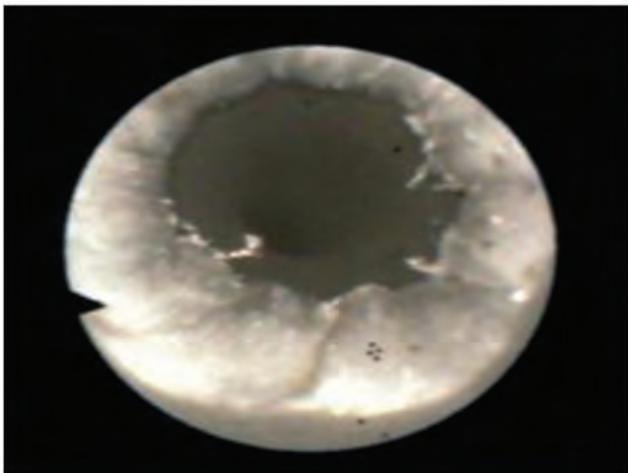
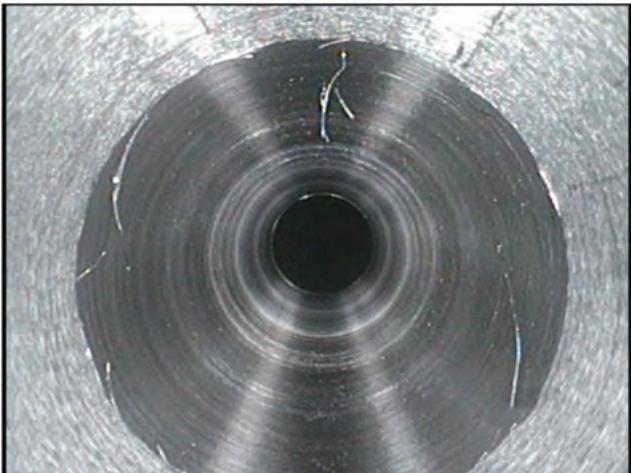
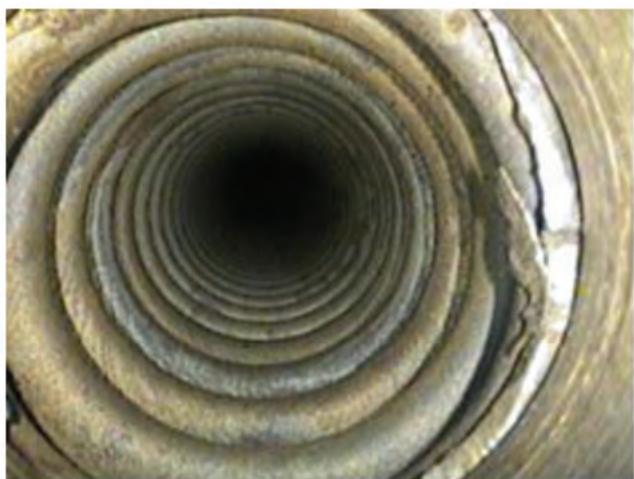
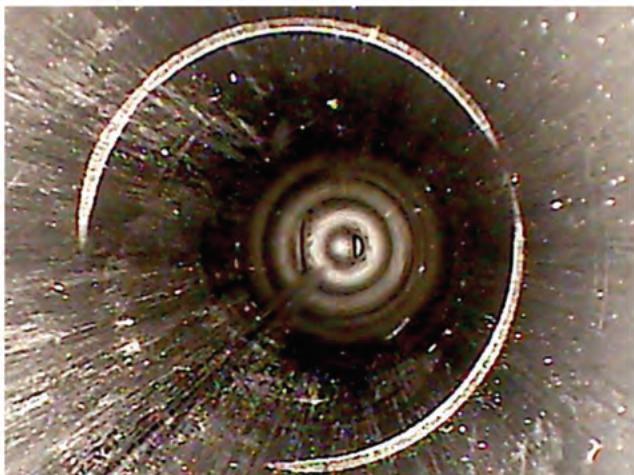
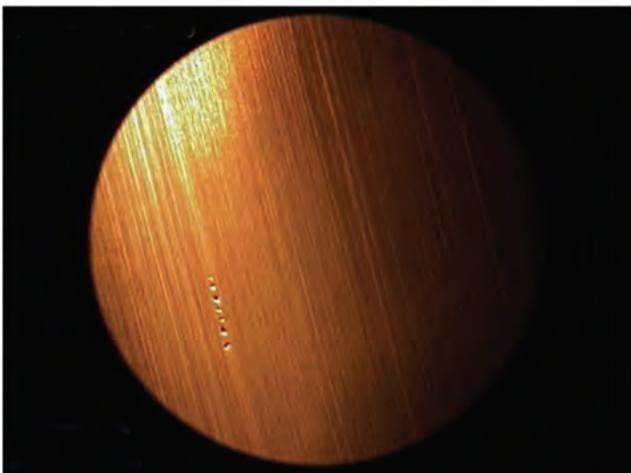
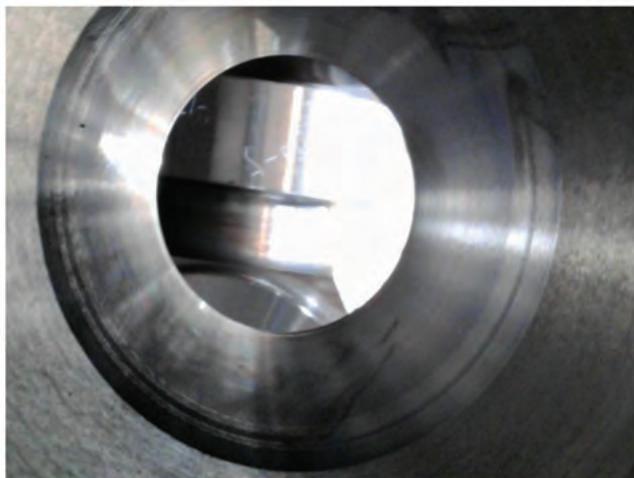
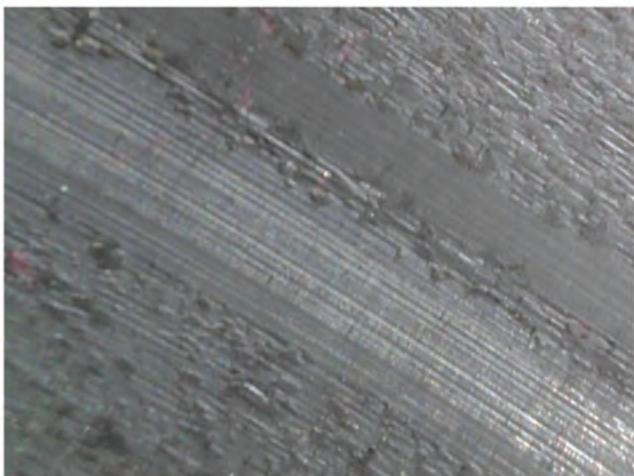
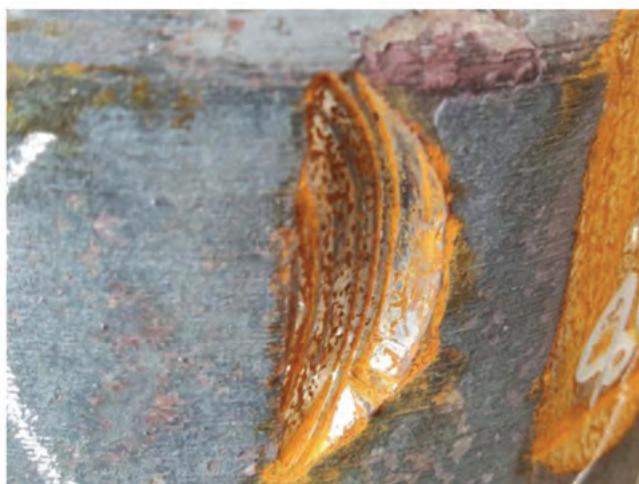
 焊缝(4)
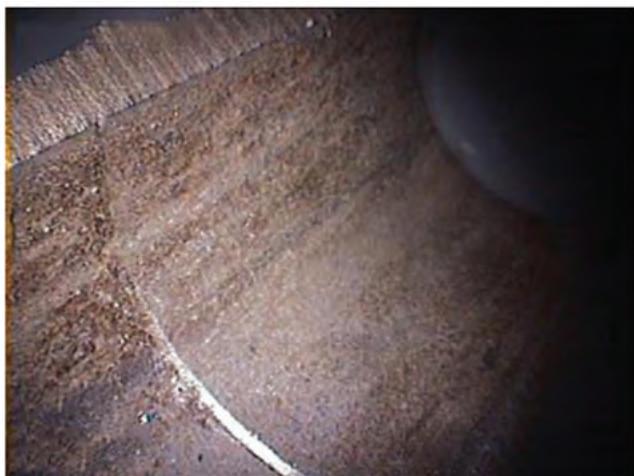
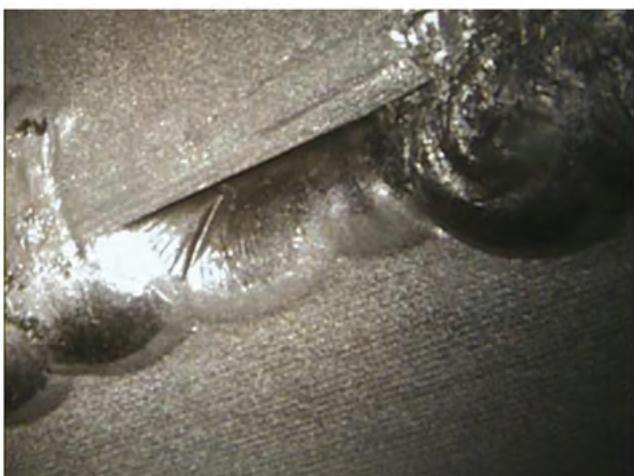
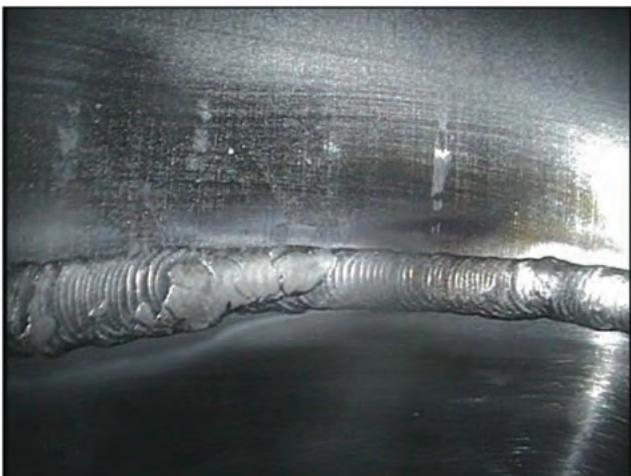
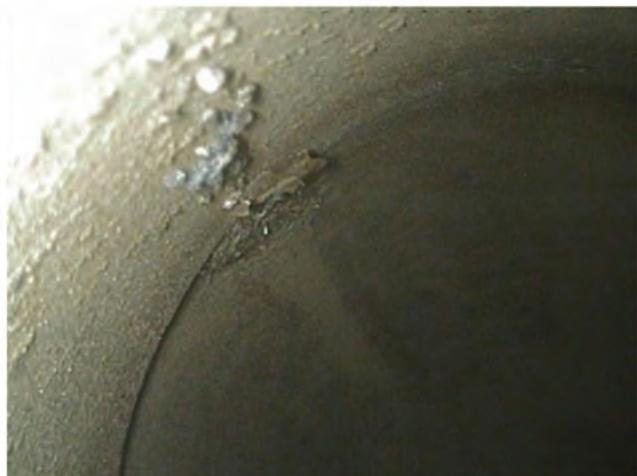
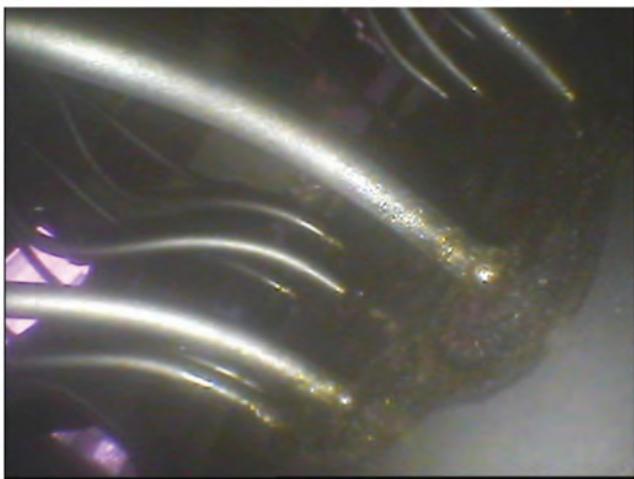
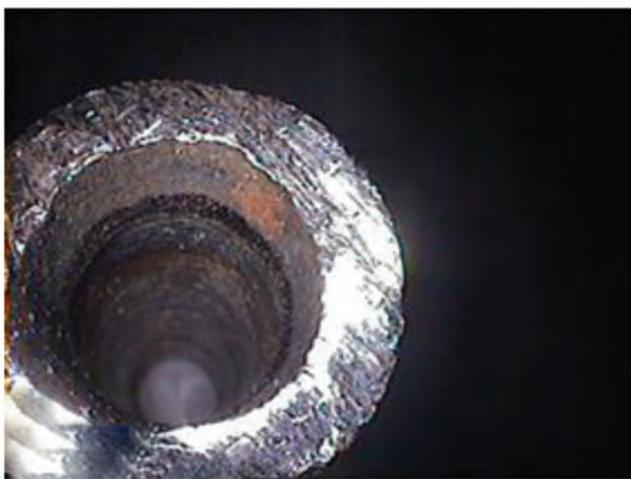
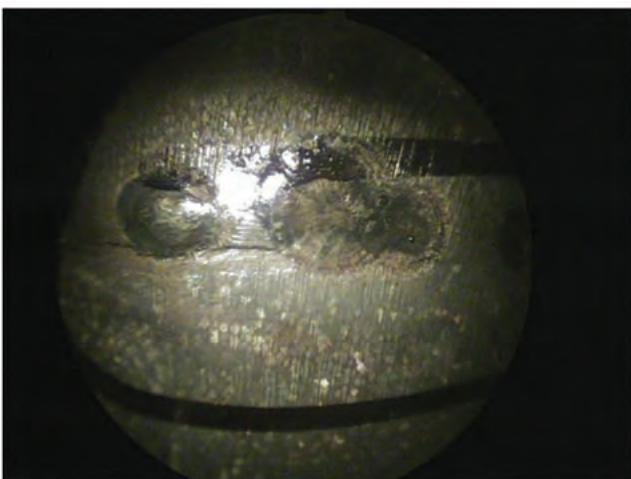
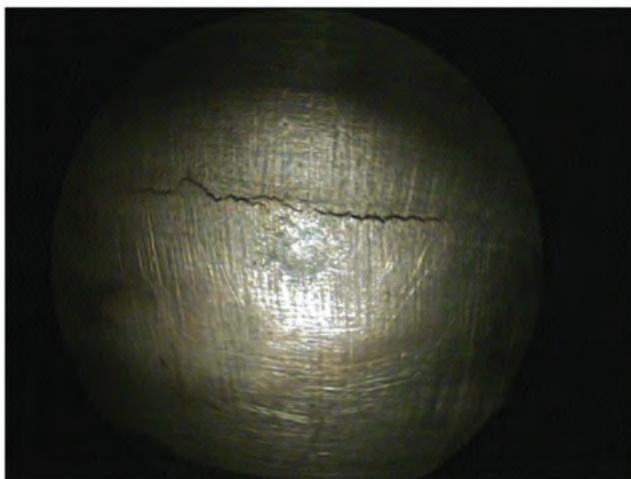
 在役装备(4)
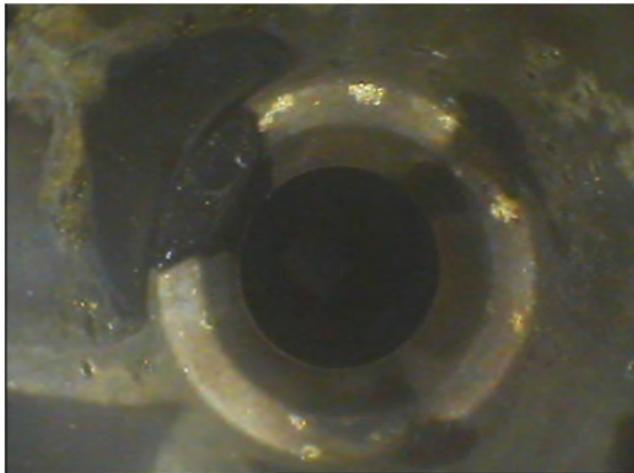
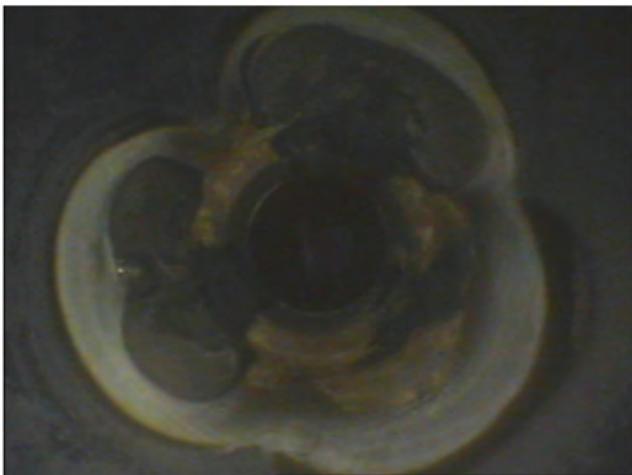
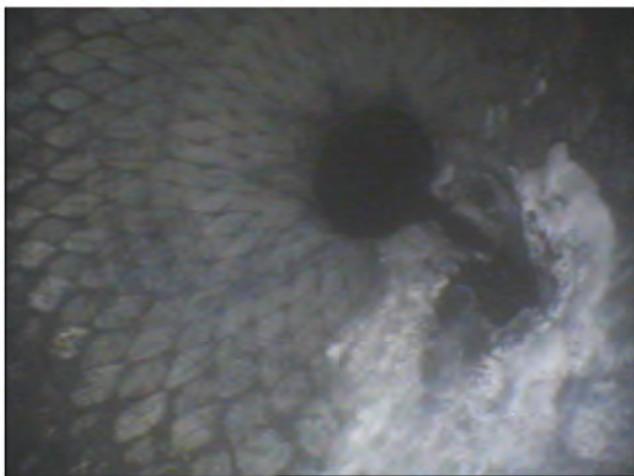 故障件(5)
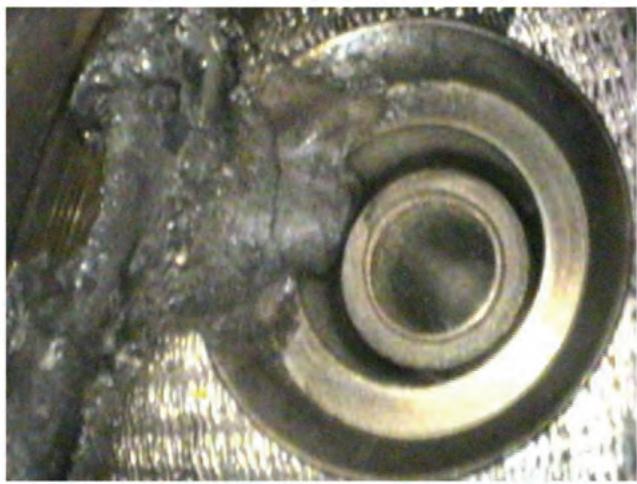
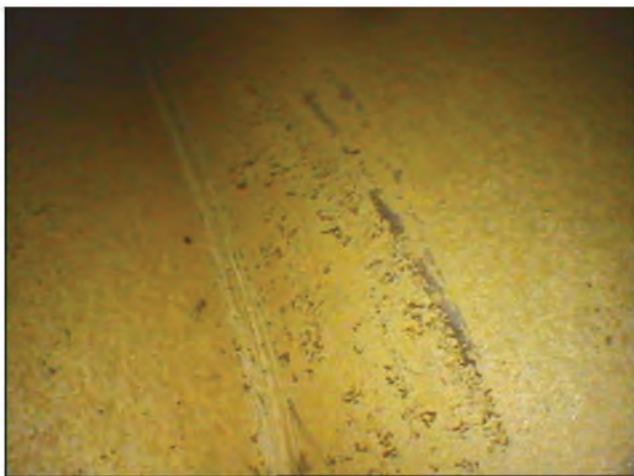
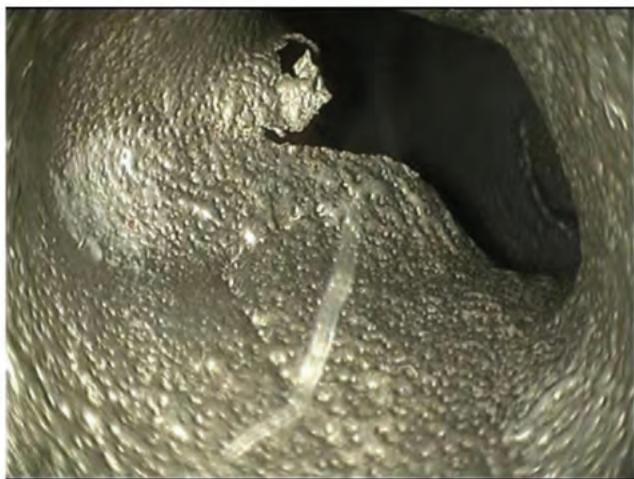
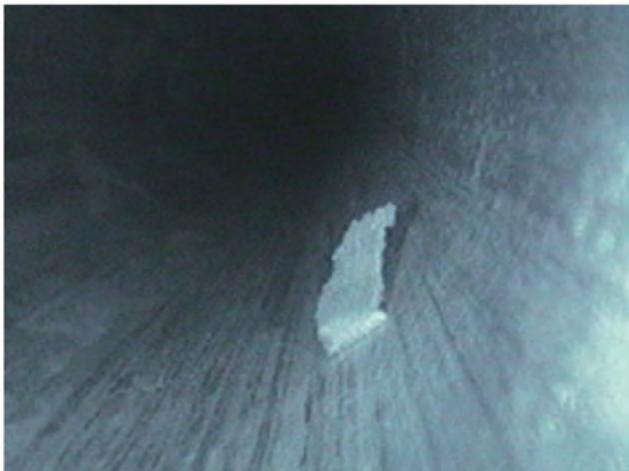
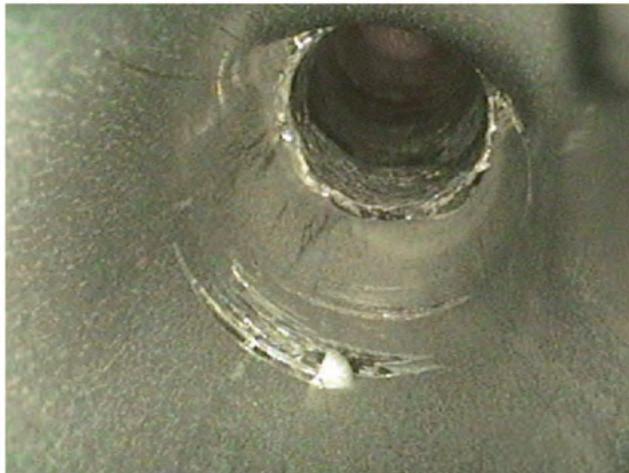
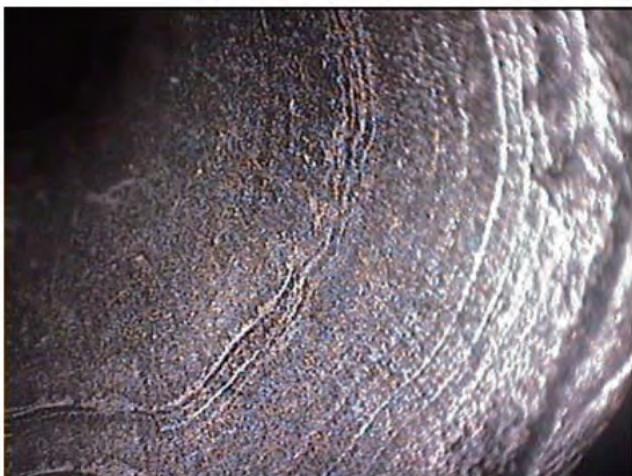
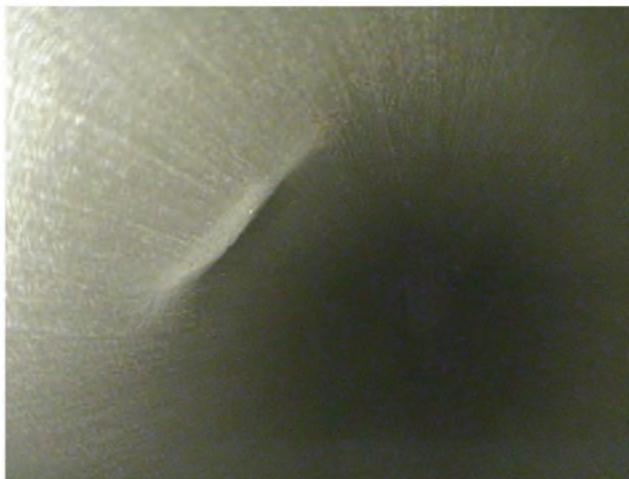
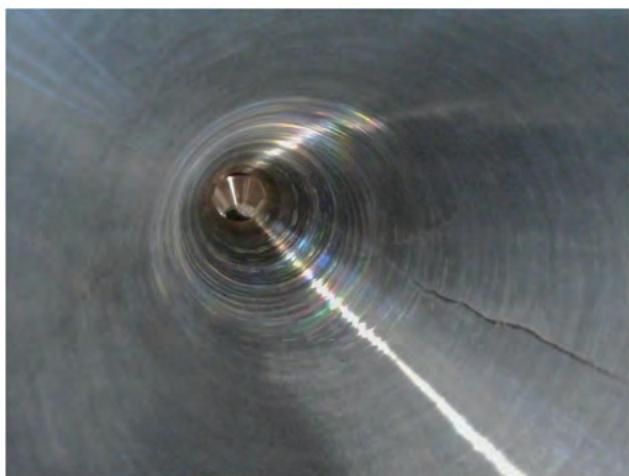
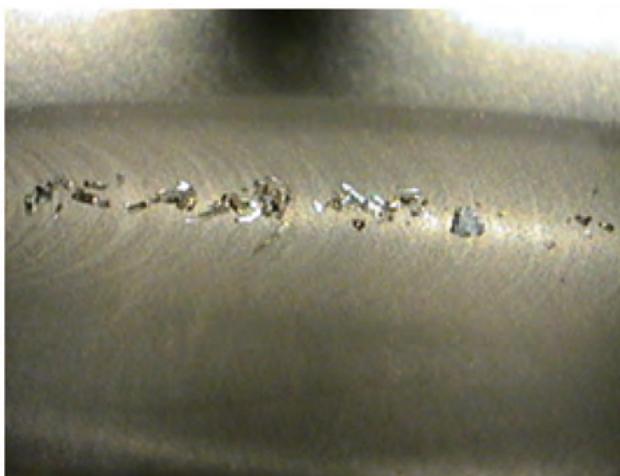
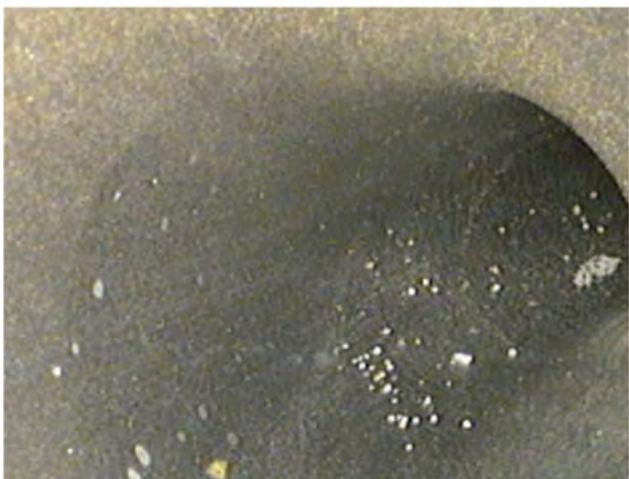
起皮5.1图 1、图 2
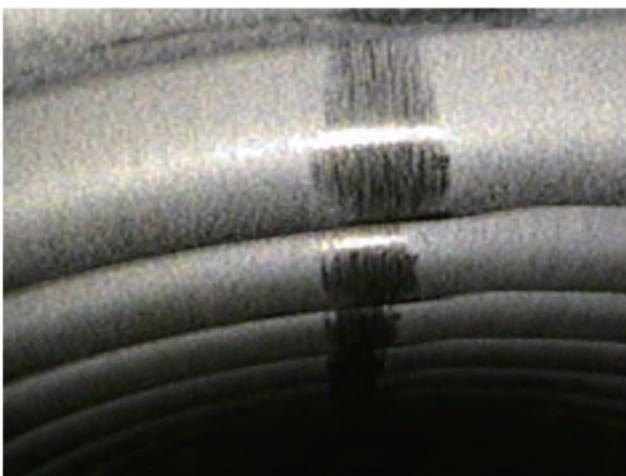
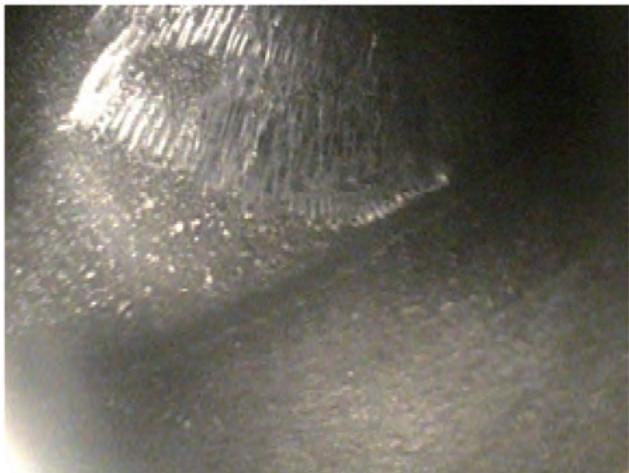
在光束照射下,起皮呈现与被检件周围基体表面有明显白色反光亮点的片状凸起物,起皮处与周围基体有明显分界线阴影。横向起皮参考图谱见图1,纵向起皮参考图谱见图2。褶皱5.2图 3、图 4
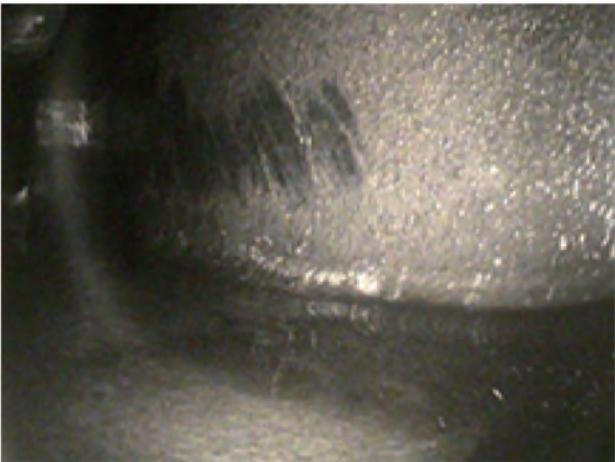
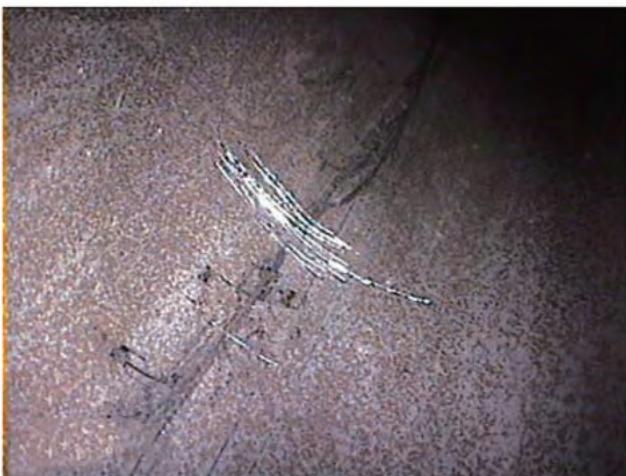
在光束照射下,褶皱呈现与被检件周围基体表面有不规则白色反光凸起物,褶皱处与周围基体有明显分界线阴影。环状褶皱参考图谱见图3,短线状褶皱参考图谱见图4。折叠5.3图 5、图 6
在光束照射下,折叠呈现与被检件基体表面有不规则条状反光凸起物,折叠处与周围基体有明显分界线阴影。线状折叠参考图谱见图5,块状折叠参考图谱见图6。拉痕5.4图 7、图 8
在光束照射下,拉痕呈现与被检件周围基体表面有一条或多条深色直线反光,拉痕处分界线一般不明显。分散拉痕参考图谱见图7,密集拉痕参考图谱见图8。划痕5.5图 9、图 10
在光束照射下,划痕呈现与被检件周围基体表面有不规则黑线划线,划痕处分界线一般不明显。直线划痕参考图谱见图9,不规则划痕参考图谱见图10。擦痕5.6图 11、图 12、图 13、图 14
在光束照射下,擦痕呈现与被检件周围基体表面有不规则的片状划线深色反光,擦痕处分界线一般不明显。间断擦痕参考图谱见图11,连续擦痕参考图谱见图12,面状擦痕参考图谱见图13,局部擦痕参考图谱见图14。划伤5.7图 15、图 16
在光束照射下,划伤呈现与被检件周围基体表面形成一条或多条不规则的白线或黑线反光,划伤处与基体有明显分界线。无规则划伤参考图谱见图15,直线划伤参考图谱见图16。凹坑5.8图 17、图 18
在光束照射下,凹坑呈现与被检件周围基体表面有白色反光,凹坑处有明显分界线阴影,图像缺损从边界向内部延伸。圆形凹坑参考图谱见图17,点状凹坑参考图谱见图18。凸起5.9图 19、图 20
在光束照射下,凸起呈现与被检件周围基体表面有白色反光,凸起处中间高,周围低,鼓起的周围有明显分界线亮影。条形凸起参考图谱见图19,圆形凸起参考图谱见图20。裂纹5.10图 21
在光束照射下,裂纹呈现与被检件周围基体表面有黑色细线条或深色细线条反光,裂纹边缘有不规则阴影。裂纹参考图谱见图21。多余物5.11图 22、图 23、图 24、图 25、图 26、图 27、图 28、图 29、图 30、图 31、图 32、图 33、图 34
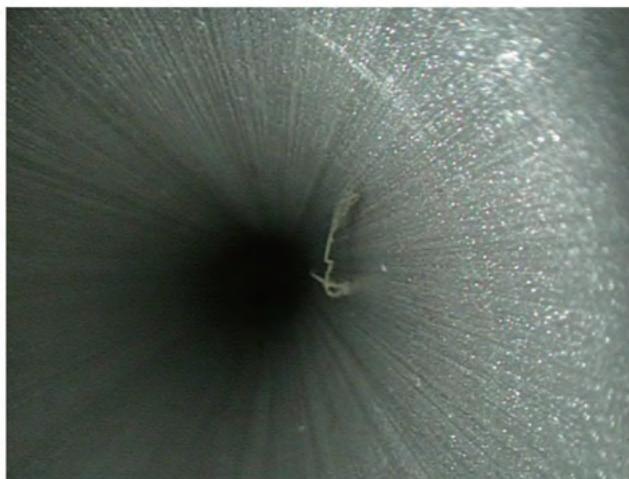
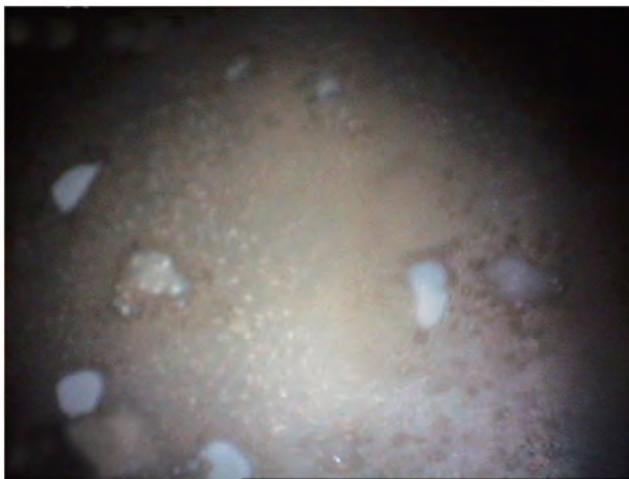
在光束照射下,多余物呈现与被检件周围基体表面有颜色差异、亮点或有明显变化的分界线,丝状多余物一般为不规则形貌的羽毛状反光线,碎屑一般为不规则形貌呈现的白色反光亮点。分散片状金属多余物参考图谱见图22,分散点状金属多余物参考图谱见图23,丝状金属多余物参考图谱见图24,铝屑金属多余物参考图谱见图25,纸类非金属多余物参考图谱见图26,絮状非金属多余物的参考图谱见图 27, 丝状非金属多余物参考图谱见图 28, 块状胶类非金属多余物参考图谱见图 29, 颗粒状胶类非金属多余物参考图谱见图 30。
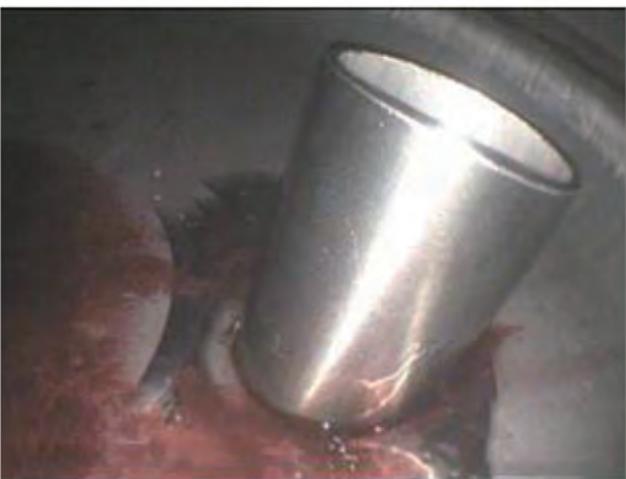
在光束照射下,油类残留呈现与被检件周围基体表面有异常颜色变化反光,油类有黄色、红色或白色等。黄色油污参考图谱见图31,深红色油污参考图谱见图32。
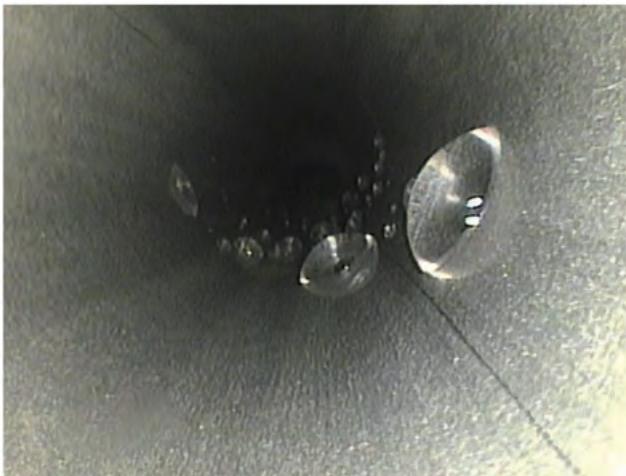
在光束照射下,清洗液残留呈现与被检件周围基体表面有明显差异的或明或暗或颜色异常反光及印迹,如酸洗液残留、碱性液残留、水珠残留等液体残留物。水珠残留参考图谱见图33,水迹残留参考图谱见图34。锈迹5.12图 35、图 36
在光束照射下,锈迹呈现与被检件周围基体表面有明显变化的生锈点反光,如铁基金属材料等锈迹处一般呈现为锈黄色或锈红色,经酸洗除锈后,锈迹基本消失。点状锈迹参考图谱见图35,环状锈迹参考图谱见图36。锈蚀5.13图 37、图 38
在光束照射下,锈蚀呈现与被检件周围基体表面有色差较大的反光,如铁基金属材料表面一般呈现为锈深红色,表面不光滑,出现凹凸不平的阴影,经酸洗除锈蚀后,无法清除。点状锈蚀参考图谱见图37,深红色锈蚀参考图谱见图38。腐蚀5.14图 39、图 40
在光束照射下,腐蚀呈现与被检件周围基体表面有颜色反差明显的面状、点状反光,腐蚀处呈现为不规则、颜色多变、表面有明显的凹凸不平的腐蚀坑阴影,经酸洗除腐蚀后,腐蚀点无法清除。面状腐蚀参考图谱见图39,凹凸坑状腐蚀参考图谱见图40。斑痕5.15图 41、图 42
在光束照射下,异常斑痕呈现与被检件周围基体表面有明显不同的反差光白色痕迹,异常斑痕处表面光滑,无凹陷或凸起变化的阴影。参考图谱见图41。
在光束照射下,氧化色斑痕呈现与被检件周围基体表面有明显不同的反差光红色痕迹,斑痕处表面光滑,无凹陷或凸起变化的阴影。参考图谱见图42。毛刺5.16图 43、图 44
在光束照射下,毛刺在管口、底盘处呈现不规则凸起物细线状的反光。管口毛刺参考图谱见图43,底盘毛刺参考图谱见图44。翻边5.17图 45、图 46
在光束照射下,翻边在管口、孔口处呈现不规则凸起物片状或条状的反光。孔口翻边参考图谱见图45,螺纹孔翻边参考图谱见图46。刀痕5.18图 47、图 48
在光束照射下,周向槽(不全)刀痕呈现与被检件加工部位不符合图样技术要求的异常加工槽反光,周向槽(不全)刀痕加工处加工尺寸缺失(不全)。参考图谱见图47。
在光束照射下,刀纹粗糙刀痕呈现与被检件加工部位不符合图样技术要求的异常加工刀纹粗糙反光,刀纹粗糙刀痕处加工面出现机械损伤。参考图谱见图48。接刀纹5.19图 49、图 50
在光束照射下,接刀纹呈现与被检件基体内表面有不规则台阶的阴影或反光。环形接刀纹参考图谱见图49,台阶接刀纹参考图谱见图50。铣铣栽刀5.20图 51、图 52
在光束照射下,锐铣裁刀呈现与被检件基体内表面有锐刀或铣刀裁刻的月牙型凹坑反光,锐铣裁刀处有明显分界线。锐铣裁刀参考图谱见图51,锈蚀和月牙型锐刀参考图谱见图52。氧化铁皮5.21图 53、图 54
在光束照射下,氧化铁皮呈现与被检件表面有明显不同的、分散装的凸起暗色反光,氧化铁皮处有明显不规则阴影。环状氧化铁皮参考图谱见图53,片状氧化铁皮参考图谱见图54。焊缝表面状态5.22图 55、图 56、图 57、图 58、图 59、图 60、图 61、图 62
在光束照射下,焊缝成形不均匀呈现与被检件焊缝边缘异常和焊缝表面有暗色或白色反光,焊缝成形不均匀凸起粗糙部位有明显阴影,焊接飞溅呈现与被检件焊缝表面有不规则白色点状反光。参考图谱见图55。
在光束照射下,焊瘤呈现与被检件焊缝熔化表面有不规则凸起暗色或白色反光,焊瘤处有明显分界线阴影。参考图谱见图 56。
在光束照射下,电弧击伤呈现与被检件焊缝表面有明显不规则凹坑的白色反光,电弧击伤处有明显分界线阴影。参考图谱见图57。
在光束照射下,错边呈现与被检件焊缝处有明显未对齐偏差的白色反光,错位处有明显尺寸缺失(不全)分界线。参考图谱见图58。
在光束照射下,未焊透呈现与被检件焊缝区域或母材与焊缝间有明显差异的明或暗色反光,未焊透部位有明显黑色细线条分界线阴影。焊缝区域未焊透参考图谱见图 59,母材与焊缝间未焊透参考图谱见图 60。
在光束照射下,气孔呈现与被检件焊缝表面大小不等的暗色反光,气孔部位有明显圆形分界线阴影。参考图谱见图61。
在光束照射下,焊渣呈现与被检件焊缝表面有明显、不规则的颗状或片状白色或暗色反光,焊渣部位有明显分界线阴影。参考图谱见图62。钎焊缝表面状态5.23图 63、图 64
在光束照射下,钎焊缝正常呈现与被检件毛细管钎焊处呈均匀颜色反光,钎焊缝处钎焊料痕迹熔化成形为细而光滑阴影。参考图谱见图63。
在光束照射下,钎焊料氧化呈现与被检件毛细管钎焊处有不均匀黑色或深褐色异常颜色反光,钎焊料氧化处钎焊料痕迹熔化成形为不均匀和暗色阴影。参考图谱见图64。焊缝氧化5.24图 65
在光束照射下,焊缝氧化呈现与被检件焊缝熔化区域或焊缝热影响区有不规则黑色或深褐色异常颜色反光。参考图谱见图65。焊缝裂纹5.25图 66、图 67、图 68
在光束照射下,焊缝弧坑裂纹呈现与被检件焊缝收弧处有不规则黑色细线条反光。裂纹处边缘有明显分界线阴影。参考图谱见图 66。
在光束照射下,焊缝裂纹呈现与被检件焊缝区域或焊缝热影响区有断续的不规则黑色或深褐色细线条反光,裂纹处边缘有明显分界线阴影。纵向裂纹参考图谱见图67,横向裂纹参考图谱见图68。磨损5.26图 69
在光束照射下,磨损呈现与被检件基体内表面有损伤的黑色或白色反光,磨损处有不规则的明显白色阴影。参考图谱见图69。断裂5.27图 70
在光束照射下,断裂呈现与被检件基体内表面有异常变化反光,断裂处有明显黑色细线状分界线阴影。参考图谱见图70。涂层缺失5.28图 71
在光束照射下,涂层缺失呈现与被检件基体内表面涂层不规则形状的暗色反光,合金涂层缺失处有明显涂层分离阴影。参考图谱见图 71。涂层脱落5.29图 72
在光束照射下,涂层脱落呈现与被检件基体内表面涂层有不规则形状的白色反光,涂层脱落处有损伤或脱落的明显分界线阴影。参考图谱见图72。过烧5.30图 73、图 74
在光束照射下,过烧呈现与被检件基体内表面有不规则、颜色异常变化的反光,过烧处有明显黑色和白色分界线阴影。局部过烧参考图谱见图73,严重过烧参考图谱见图74。烧穿5.31图 75
在光束照射下,烧穿呈现与被检件基体内表面有不规则、颜色异常变化的反光,烧穿处有明显黑色、白色和彩色分界线阴影。参考图谱见图75。烧蚀5.32图 76
在光束照射下,烧蚀呈现与被检件基体内表面有不规则、黑色或深褐色反光,烧蚀处有明显的黑暗色分界线阴影。参考图谱见图76。镀层氧化5.33图 77
在光束照射下,镀层氧化呈现为与被检件镀层表面有异常颜色变化反光,镀层氧化处有明显分界线阴影。参考图谱见图77。镀层卷边5.34图 78
在光束照射下,镀层卷边呈现与被检件基体内表面有不规则形状、异常颜色变化反光,镀层卷边处有明显分界线阴影。参考图谱见图78。
本页内容由 AI 从标准公开文本自动解析生成,条款级溯源("出处"列)。仅供学习参考,检测判定请以标准正式原文为准。
LabPowerTools · 超级标准
© 2026 LabPowerTools